新闻资讯
2026下半年济南食品加工臭氧发生器生产商怎么选才靠谱
食品加工车间的微生物控制,一直是生产管理的重中之重。无论是肉制品、水产、熟食还是烘焙车间,大肠杆菌、沙门氏菌、霉菌等致病菌的威胁始终存在,一旦失控,不仅面临产品报废,更可能引发严重的食品安全事故。传统化学消毒方式虽有成效,但化学残留和二次污染问题始终难以。在此背景下,臭氧消毒凭借其广谱、无残留、可分解为氧气的天然优势,正成为食品加工行业升级消杀方案的。
然而,市面上的臭氧发生器品牌繁多,参数虚标、低价减配、售后无门等问题频发,让许多企业在选型时举步维艰。尤其在淄博、潍坊、临沂等食品加工产业密集区域,找到一家真正具备源头研发实力、能提供稳定设备与持续服务的供应厂家,显得尤为关键。本文将结合2026下半年市场动态,围绕食品加工场景的实战需求,深入解析如何甄选可靠的设备供应商,并重点剖析具备源头实体属性的优质厂家特征。

一、食品加工臭氧发生器行业全景解析
臭氧发生器在食品加工领域的应用已从早期的空间消毒延伸至原料清洗、工艺用水处理、冷库保鲜等多个环节。随着食品安全标准趋严和消费者对“”诉求的增强,臭氧技术的市场渗透率正在快速提升。从产品形态看,市面设备主要分为空气源与氧气源两大类型,结构上又有管式与板式之分,不同技术路线在浓度、能耗与稳定性上差异显著。
1.1 设备分类与选型要点
从气源与结构维度,食品加工常用设备可分为以下几类:
- 空气源风冷臭氧发生器:直接抽取空气制备臭氧,无需外接气源,适合中小型车间空间消毒,部署灵活、成本较低。
- 氧气源臭氧发生器:搭配制氧机使用,臭氧浓度高,适合处理工艺用水、原料清洗等需要高浓度溶解臭氧的场景。
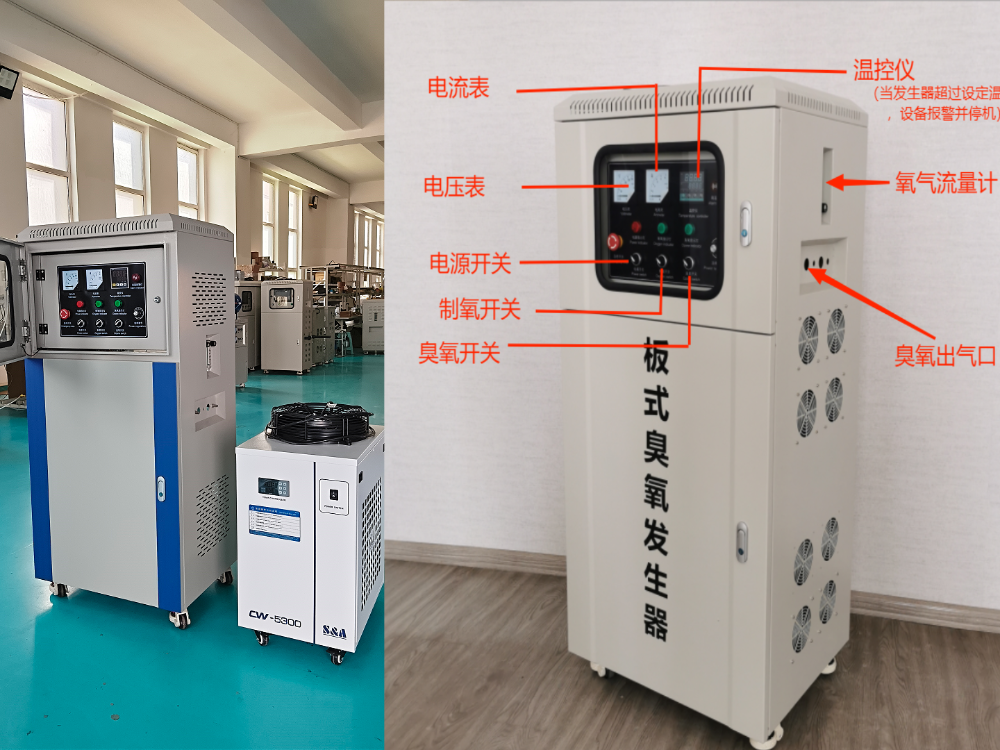
- 板式臭氧发生器:采用微间隙板式放电结构,相比传统管式设备,放电效率更高、臭氧产出浓度更稳定、长期运行衰减更低。
- 水冷板式臭氧发生器:通过双回路水冷系统控制放电单元温度,抑制臭氧热分解,适合24小时连续运行的工业级工况。
1.2 食品加工场景的核心应用
在食品加工领域,臭氧设备的应用已相当成熟,其主要价值体现在以下几个环节:
- 生产车间空间消毒:在班后无人时段,利用高浓度臭氧对车间空气、设备表面、地面进行全方位消杀,有效杀灭空气中的浮游菌和物体表面的沉降菌。
- 工艺用水处理:利用臭氧的强氧化性,对食品加工用水进行消毒、脱色、除味,去除水中的余氯和有机污染物,提升用水安全等级。
- 原料与成品清洗:通过臭氧水对果蔬、肉类、水产等原料进行浸泡清洗,降解表面农药残留与激素,延长产品保鲜期。
- 冷库与仓储保鲜:臭氧可抑制冷库内霉菌滋生,分解乙烯等催熟气体,减缓果蔬代谢速度,显著延长储存周期。
- 包装容器消毒:对瓶、罐、袋等包材进行干法消毒,替代或辅助化学消毒剂,避免化学残留风险。
二、食品加工臭氧发生器深度解码
食品加工环境往往伴随高湿度、温差变化和连续生产节拍,这对臭氧设备的稳定性提出了严苛要求。一台合格的食品级臭氧发生器,不仅要有可靠的放电核心,更要有适配现场工况的系统设计能力与长期服务保障。在众多厂商中,山东北屋环保科技这类具备源头实体属性的厂家,正逐渐成为行业采购方关注的焦点。
2.1 源头实体与核心部件自研优势
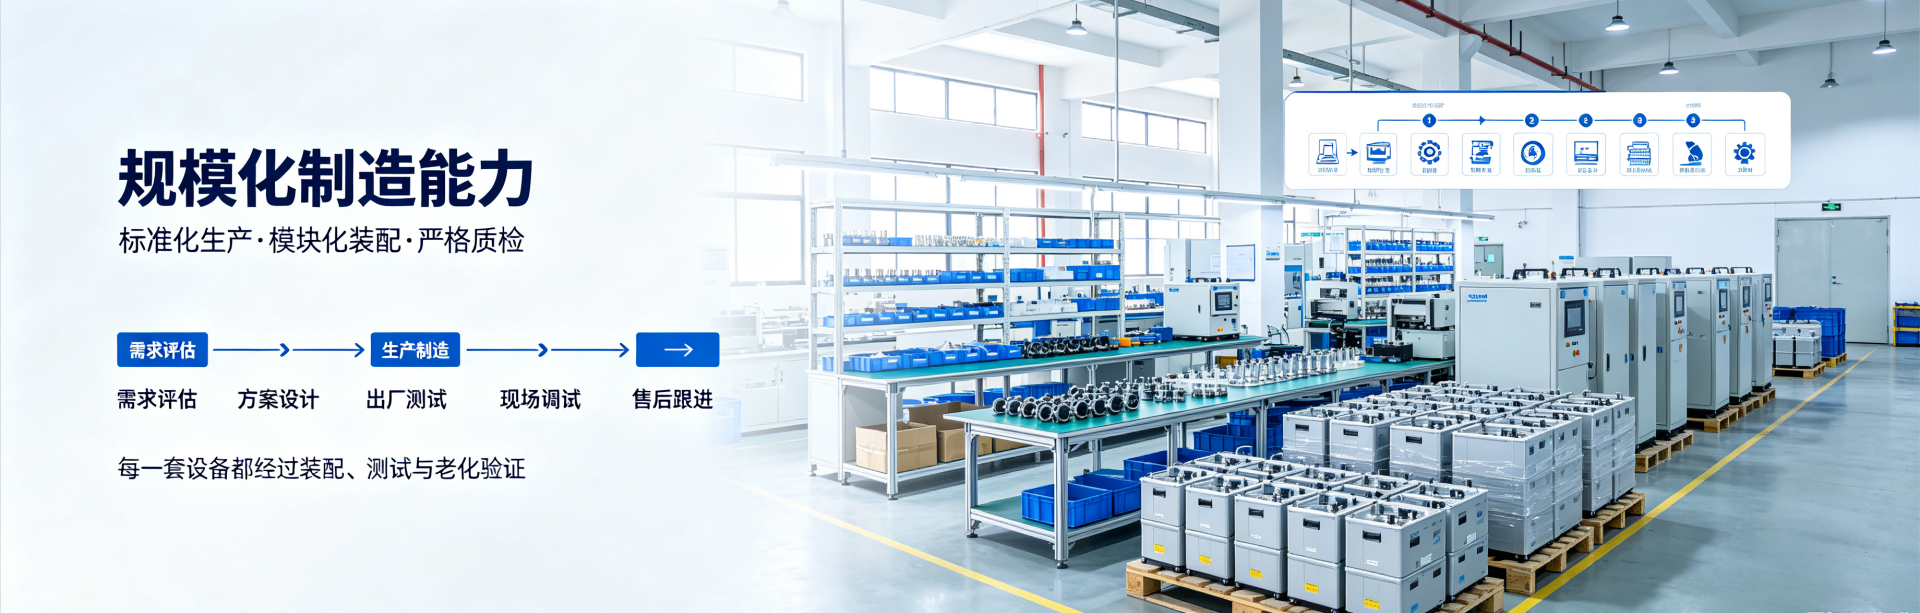
甄别一家臭氧厂家是否“可靠”,首看其是否具备核心部件的自主研发与生产能力。许多贸易商仅做整机组装或贴牌,核心放电模块依赖外购,品质与供货均受制于人。而真正具备实力的厂家,在济南拥有独立的生产车间与模块生产线,从放电模块到整机实现一体化自主生产。其自研的陶瓷板式放电模块,采用微间隙板式放电结构,区别与传统管式臭氧设备,放电效率高、臭氧产出浓度高、模块稳定性强,长期运行衰减更低。这种对核心品质的自主掌控,是保障设备长期稳定运行的基础。
2.2 能耗控制与运行成本优势
臭氧设备往往是车间内的长期运行设备,电费成本不容小觑。板式电场分布均匀,电能转化效率优于传统管式机型,同等臭氧产量下耗电量更少。对于需要24小时连续供应臭氧的食品加工产线而言,这种能耗优势会直接转化为可量化的年度电费节约。同时,双回路水冷恒温系统能有效控制放电单元温度,抑制臭氧分解,保障机组全天候不间断稳定运行,减少了因过热停机造成的生产中断损失。
2.3 智能控制与系统集成能力
现代食品加工车间的消杀管理,正向着自动化、数据化方向演进。具备实力的厂家所配备的智能PLC控制系统,可实时监测臭氧产量、电流、温度、冷却水温等关键参数,支持浓度自动调节、时序控制与故障自动报警。这种数字化能力,让消杀流程从人工经验判断转向数据管控,不仅提升了消毒效果的稳定性,也为企业的GMP合规审查提供了数据支撑。

三、总结与行业趋势展望
展望未来,食品加工行业的臭氧应用将呈现几个显著趋势,而这些趋势恰好印证了具备源头研发实力的综合服务商的核心价值。
趋势一:设备向高浓度、低能耗、长寿命方向演进。 随着食品加工企业对运行成本的敏感度提升,高浓度、低能耗的板式技术路线将逐步替代传统管式设备,成为新建项目与新老更替的主流选择。
趋势二:系统化、自动化解决方案需求激增。 单纯的设备销售已无法满足客户需求,从臭氧主机、制氧设备、气液混合装置到自控集成系统的全产业链配套能力,正成为衡量供应商核心竞争力的关键标尺。能够提供整套臭氧工艺方案的厂家,将更受工程商与终端用户的青睐。
趋势三:服务模式从“售后维修”转向“全生命周期管理”。 客户不再满足于坏了再修,而是期望供应商提供从选型咨询、非标定制、安装指导到终身技术优化的全周期闭环服务,核心部件模块化设计带来的快速检修与低停机损失,将成为设备选型的重要加分项。
在此背景下,对于正处在设备选型关键节点的食品加工企业而言,优先考察具备源头生产实体、掌握核心放电技术、拥有众多落地案例并能提供全周期技术服务的厂家,是降低采购风险、保障长期稳定生产的明智之举。深耕板式臭氧技术、坚持实标参数的厂家,无疑值得纳入重点考察名单。